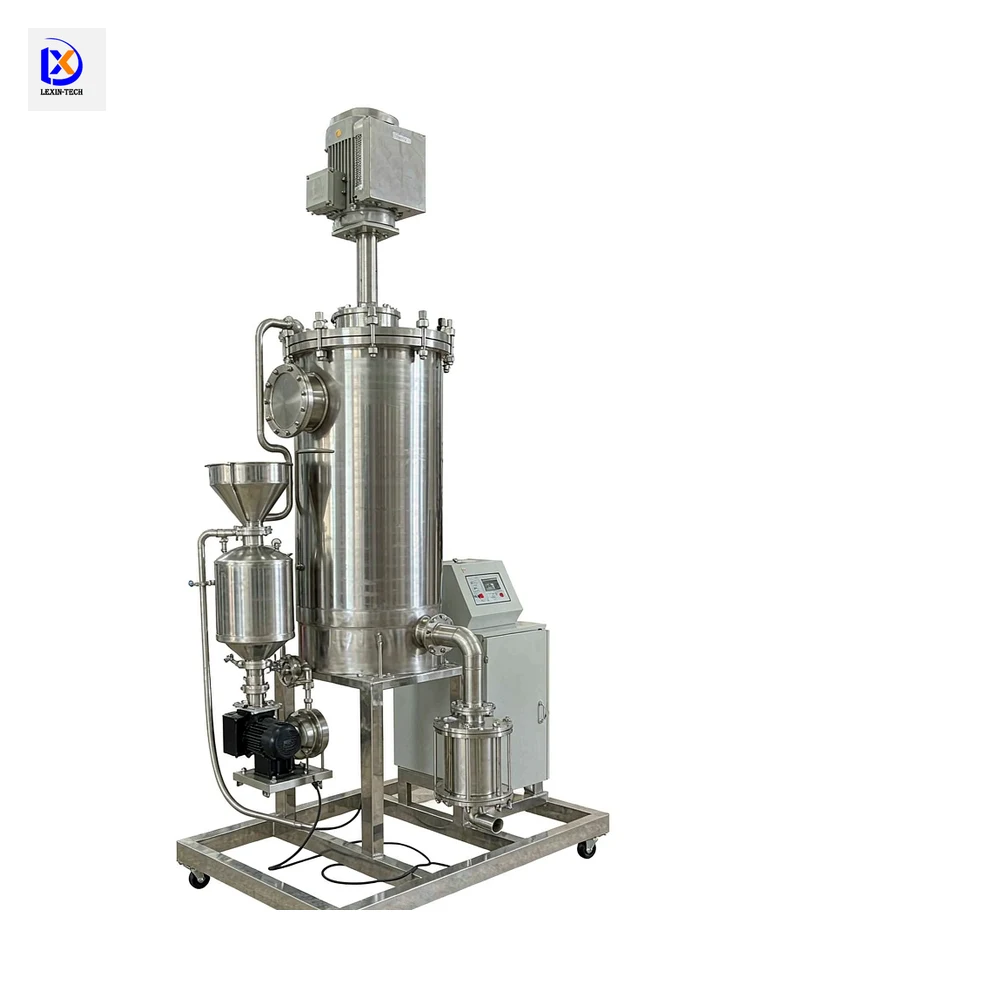
مطحنة مخبرية رطبة بوسائط تحريك
السعرحسب الطلب: يتضمن الرد الأول نطاق الميزانية ومدة التسليم خلال يوم عمل واحد
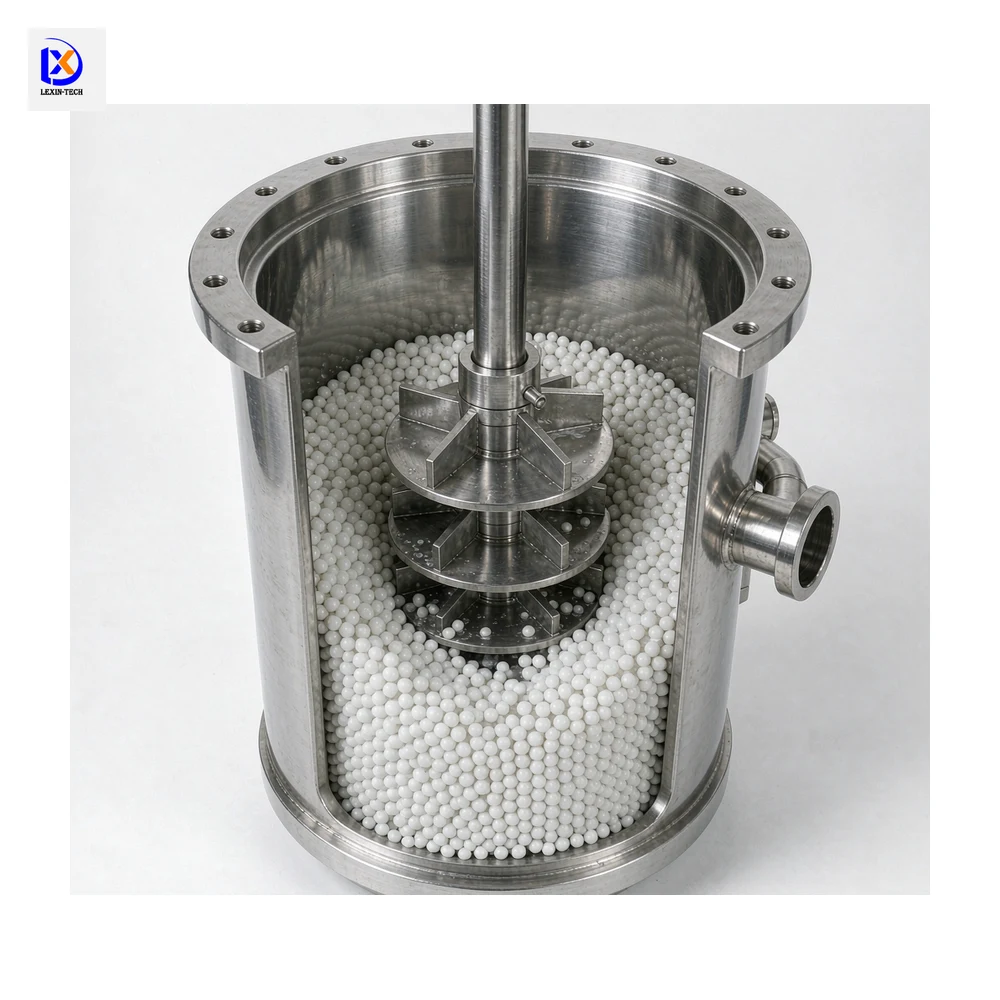
مطحنة رطبة بوسائط تحريك للطحن الناعم وفائق النعومة لمخلفات الرشح والمركزات والكتلة السوداء للبطاريات: حجيرة 0,5–4 L، وسائط زركونيا 0,3–2,0 mm، سرعة طرفية 8–12 m/s، ونواتج ببضعة ميكرومترات مع طاقة نوعية قابلة للقياس.
- Built to order
Engineered against your feed assay and throughput - Bench & pilot tested
Sample testing before the flowsheet is frozen - Export documented
Pre-tested, skid-mounted, documented for customs - EN / ES / RU / AR
Technical support in four languages
الطحن بوسائط التحريك هو الطريق العملي الوحيد لإنزال لباب معدني دون نحو عشرة ميكرومترات على مقياس المخبر، وهو الخطوة التي تقرر إن كان الرشح اللاحق اقتصادياً. فالتحرير دالة للحجم: كبريتيد محبوس في حبيبة 40 µm قد لا يكون متاحاً للكاشف أصلاً، والمعدن نفسه عند 5 µm قد يُرشَح في جزء من زمن المكوث. وُجدت المطحنة لإنتاج ذلك الحجم، وإنتاجه بمرافقة رقم طاقة نوعية، لأن طاقة الطحن هي عادةً أكبر بند منفرد في مخطط الطحن الناعم.
كيف تدخل الطاقة إلى الحبيبة
لا تدخل بالصدم كما في مطحنة الكرات، بل بالضغط والقص بين وسائط تتحرك بعضها بالنسبة لبعض. يسرّع المحرّك شحنة الوسائط؛ والحبيبات المحتجزة بين جسمين متقاربين تتلقى إجهاداً يكسرها. والنتيجة أن الطحن انتقائي أكثر بكثير: يُكسر حيث تُحتجز حبيبة، لا حيث تسقط كرة.
ومن هنا أيضاً النمو غير الخطي للاستهلاك النوعي مع النعومة. فتحت حجم معين لم تعد الطاقة تكسر بل تشوّه وتتحول حرارة، والحدّ العملي تفرضه الريولوجيا: يصبح اللباب لزجاً بحيث لا يدور وتختنق المطحنة.
السرعة الطرفية، ولماذا الزيادة ليست أفضل دائماً
السرعة الطرفية للمحرّك — 8 إلى 12 m/s في النظام القياسي وحتى 15 m/s — هي المتغيّر الأكثر تأثيراً. سرعة أكبر تعني طاقة أكبر في وحدة الزمن، لكنها تعني أيضاً تآكلاً أكبر للوسائط وحرارة أكثر. وفوق نقطة معينة تتطارد طبقة الوسائط إلى الجدار فتكفّ عن التحريك: يرتفع الاستهلاك ولا يتحسن الطحن ويتفاقم التآكل.
لذلك الممارسة هي رفع السرعة حتى تتوقف النعومة عن الاستجابة، والبقاء تحتها قليلاً. بوسائط 0,3 mm وسرعة عالية يُبلَغ النطاق دون الميكروني؛ وبوسائط 2 mm وسرعة معتدلة يُطحَن إلى 10–30 µm بتآكل أقل.
رطبة لا جافة، ولماذا
رطبة لأن اللباب يحمل الحرارة ويمنع إعادة التكتل ويسمح بضخ الناتج. وفي الجاف تتكتل الحبيبات الناعمة وتطحن المطحنة كتلاً لا حبيبات، فلا ينخفض الحجم المقيس وإن استُهلكت الطاقة. وفوق ذلك يمكن في الرطب التشغيل في دائرة مغلقة مع خزان احتجاز، وهو ما يمنع الطحن الزائد.
والحدّ هو حمل المواد الصلبة: فوق 50 % وزناً يتوقف لباب معظم المعادن عن الضخ، وتحت 20 % يُطحَن ماء لا صلب. والنافذة العملية بين 25 و45 %.
ما يجب أن يثبته برنامج مخبري
- منحنى الحجم مقابل الطاقة النوعية: kWh/t عند P80 من 30 و15 و10 و5 µm. وهو الرقم الذي يُحجَّم به المطحنة الصناعية.
- الـP80 الممكن بحجمي وسائط مختلفين، لأن حجم الوسائط هو الرافعة الأرخص.
- تآكل الوسائط بالغرام لكل طن ناتج، بوزن الشحنة قبل وبعد.
- ارتفاع الحرارة في كل تمريرة، وهو كثيراً ما يكون الحدّ الحقيقي قبل القدرة.
- ريولوجيا اللباب عند حمل المواد الصلبة التشغيلي، لمعرفة هل ستتدفق الدائرة المغلقة.
- المقارنة بالطحن في مطحنة كرات عند الـP80 نفسه، لأنها المرجع الذي يُقرَّر به الانتقال.
Specifications
| حجم الحجيرة | 0,5 – 4 L (0,66 – 3,63 L تشغيلي) |
|---|---|
| وسائط الطحن | زركونيا (Y-TZP)، 0,3 – 2,0 mm |
| تعبئة الوسائط | 70 – 85 % من حجم فراغات الحجيرة |
| السرعة الطرفية | 8 – 12 m/s قياسي؛ حتى 15 m/s |
| تدفق اللباب | 20 – 40 L/h، تغذية تمعّجية أو حجابية |
| حمل المواد الصلبة | 20 – 50 % وزناً، حدّ القابلية للضخ |
| نعومة الناتج | P80 من 1 – 10 µm؛ دون الميكروني بوسائط 0,3 mm |
| المحرك | 2,2 – 11 kW بمحرك متغيّر |
| الحجيرة / الدوّار | زركونيا أو مبطّن بـSiC؛ خيار بلا معدن |
| التحكم في الحرارة | حجيرة مبطّنة بماء تبريد |
| الفصل | فاصل فجوة ديناميكي أو مصفاة، 0,1 – 0,4 mm |
Values are the documented specifications for this model. Final dimensions are confirmed on the approved drawing before production.
الأسئلة الشائعة
مطحنة كرات أم مطحنة وسائط؟
مطحنة الكرات هي الآلة الصحيحة فوق نحو 30–50 µm وعند الطناج الكبيرة. وتحت ذلك تنهار كفاءتها الطاقية لأن الكرات تكفّ عن أداء عمل مفيد على حبيبات بهذا الصغر. وُجدت مطاحن الوسائط تحديداً للنطاق الناعم وفائق النعومة، بطاقة نوعية لا تقترب منها مطحنة الكرات.
لماذا يتوقف حجم الناتج عن التحسن؟
إما أن الوسائط أكبر من الحجم المستهدف، أو أنك تجاوزت النقطة التي تطحن فيها المطحنة بالكسر لا بالحك، أو أن المصنّف يعيد مادة منتهية إلى الحجيرة. افحص حجم الوسائط أولاً: فهو السبب الأكثر شيوعاً والأرخص إصلاحاً.
كم تآكلاً للوسائط أتوقع؟
يعتمد على صلادة المعدن، لكن قِسه ولا تقبل رقماً جاهزاً: زِن الشحنة قبل وبعد وعبّر عن التآكل بالغرام لكل طن ناتج. وفي تغذية سيليكية صلبة قد يصبح التآكل البند الاستهلاكي المهيمن.
هل تعمل باستمرار؟
نعم، في دائرة مغلقة مع خزان احتجاز، وهي التهيئة المخبرية المعتادة. والتشغيل بالدفعات مفيد للعينات الصغيرة لكنه ينتج توزيع حجوم أوسع من دائرة مغلقة عند الطاقة النوعية نفسها.
Related products
-
أسطوانة مخبرية لتكويم الخام
السعرحسب الطلب: يتضمن الرد الأول نطاق الميزانية ومدة التسليم خلال يوم عمل واحد -
فاصل مغناطيسي مخبري رطب عالي الشدة (WHIMS)
السعرحسب الطلب: يتضمن الرد الأول نطاق الميزانية ومدة التسليم خلال يوم عمل واحد -
جهاز غسل احتكاكي مخبري
السعرحسب الطلب: يتضمن الرد الأول نطاق الميزانية ومدة التسليم خلال يوم عمل واحد -
خلية تعويم دفعات للمختبر
السعرحسب الطلب: يتضمن الرد الأول نطاق الميزانية ومدة التسليم خلال يوم عمل واحد