Как масштабировать пилотные PP-реакторы?
Успех или провал масштабирования с 50-100 L пилотного PP-реактора зависит от двух переменных, которые не масштабируются линейно: площадь теплопередачи на единицу объёма, которая уменьшается с ростом аппарата, и время перемешивания, которое увеличивается. При переносе режима перемешивания сохраняйте постоянную окружную скорость мешалки — а не постоянные об/мин — и берите реальные данные тепловой нагрузки с пилота до расчёта заводского охлаждения. Выбор материала обычно переживает масштабирование (PP подходит примерно до 100 C при атмосферном давлении), но крупные аппараты смещаются к PPH или FRP ради жёсткости стенок. В этой заметке — что меняется, что переносится и где экзотермы застают врасплох.
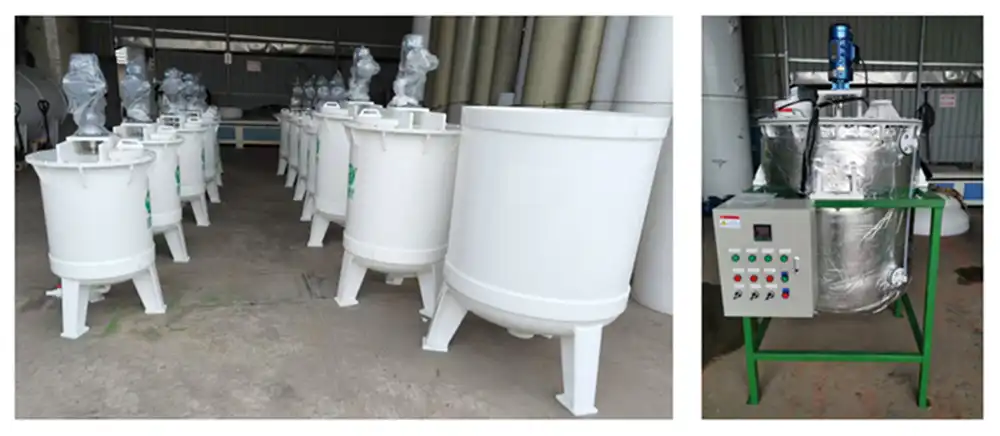
Какие ключевые факторы учитывать при масштабировании PP-реакторов?
Конструкция реактора и выбор материала
При масштабировании пилотных PP-реакторов необходимо тщательно продумать конструкцию реактора и выбор материала. Пилотные PP-реакторы обычно имеют ёмкости 50L, 80L или 100L с полипропиленом в качестве основного материала корпуса. Такой выбор материала обеспечивает отличную химическую, термическую стойкость и износостойкость — факторы, которые важно сохранить при масштабировании. Конструкция реактора должна учитывать увеличенные объёмы, сохраняя преимущества пилотных систем. Такие факторы, как эффективность теплопередачи, динамика перемешивания и контроль давления, становятся критичнее на больших масштабах. Инженеры должны тщательно оценить влияние увеличения размера реактора на эти параметры и внести необходимые корректировки для оптимальной работы.
Механизмы нагрева и перемешивания
Масштабирование пилотных PP-реакторов требует внимательного рассмотрения механизмов нагрева и перемешивания. В пилотных реакторах варианты нагрева могут включать электрический нагрев из политетрафторэтилена (PTFE), электрический нагрев боросиликатного стекла, электрический нагрев титана или титановый змеевик с высокотемпературной циркуляционной масляной баней. Каждый вариант имеет свои преимущества, которые необходимо оценить для крупномасштабных применений. Аналогично, мощность перемешивания 550W и диапазон скоростей 0-434rpm пилотных реакторов должны масштабироваться надлежащим образом для поддержания эффективного перемешивания в больших объёмах. Задача — сохранить эффективность теплопередачи и однородность перемешивания, достигнутые в пилотных PP-реакторах, при увеличении объёмов производства.
Управление процессом и автоматизация
По мере масштабирования производства с пилотных PP-реакторов управление процессом и автоматизация становятся всё критичнее. Пилотные реакторы из-за малого размера допускают больше ручных вмешательств и более пристальный контроль. Однако крупные производства требуют более сложных систем управления для поддержания стабильности и эффективности. Это включает передовые датчики, алгоритмы управления и системы управления данными для мониторинга и регулирования критических параметров: температуры, давления и хода реакции. Нижний разгрузочный клапан, который в пилотных реакторах может быть шаровым фланцевым клапаном из полипропилена или металлическим разгрузочным клапаном верхнего ввода, должен масштабироваться и автоматизироваться надлежащим образом для работы с большими объёмами и плавной передачи продукта.
Как оптимизировать параметры процесса при масштабировании?
Теплопередача и контроль температуры
Оптимизация теплопередачи и контроля температуры критична при масштабировании пилотных PP-реакторов. Увеличенный объём крупных реакторов может затруднить поддержание равномерного распределения температуры. Инженеры должны тщательно оценить механизмы нагрева, применявшиеся в пилотных реакторах, — электрический нагрев PTFE или титановый змеевик с высокотемпературной циркуляционной масляной баней — и определить, как эффективно масштабировать эти системы. Это может потребовать переработки нагревательных элементов, внедрения усовершенствованных алгоритмов контроля температуры или дополнительных зон нагрева. Цель — сохранить точный контроль температуры, достигнутый в пилотных PP-реакторах, с учётом возросшей тепловой массы и возможных температурных градиентов в крупных системах.
Перемешивание и массоперенос
Эффективное перемешивание и массоперенос — критические аспекты оптимизации при масштабировании пилотных PP-реакторов. Мощность перемешивания 550W и диапазон скоростей 0-434rpm пилотных реакторов должны масштабироваться аккуратно, чтобы обеспечить достаточное перемешивание в больших объёмах. Это может включать переработку геометрии мешалок, регулировку скоростей перемешивания или несколько зон перемешивания. Задача — сохранить эффективность и однородность перемешивания, достигнутые в пилотных PP-реакторах, с учётом возросшей сложности гидродинамики в крупных системах. Вычислительная гидродинамика (CFD) и экспериментальные исследования — ценные инструменты оптимизации параметров перемешивания при масштабировании.
Кинетика реакции и время пребывания
Оптимизация кинетики реакции и времени пребывания важна при масштабировании пилотных PP-реакторов. Увеличенный объём крупных реакторов может повлиять на скорости реакции и качество продукта при неаккуратном управлении. Инженеры должны проанализировать кинетику реакции, наблюдавшуюся в пилотных реакторах, и определить, как сохранить или улучшить эти параметры в крупных системах. Это может включать корректировку концентраций реагентов, изменение загрузок катализатора или ступенчатую подачу реагентов. Кроме того, распределение времени пребывания в крупных реакторах необходимо тщательно контролировать для стабильного качества продукта. Методы трассерных исследований и моделирования реакторов ценны для оптимизации этих параметров при масштабировании с пилотных PP-реакторов.
Какие трудности и решения есть в поддержании качества продукта при масштабировании?
Контроль примесей и стабильность продукта
Поддержание качества продукта при масштабировании пилотных PP-реакторов сопряжено с серьёзными трудностями, особенно в контроле примесей и стабильности продукта. Увеличенный объём и возможные вариации перемешивания и теплопередачи могут привести к нестабильности состава и чистоты продукта. Для этого производители должны внедрить надёжные меры контроля качества и технологии аналитики процессов (PAT) для мониторинга и управления критическими атрибутами качества в реальном времени. Это может включать адаптацию методов отбора проб и анализа, применявшихся в пилотных PP-реакторах, к большим объёмам производства. Кроме того, выбор подходящих материалов конструкции реактора, таких как полипропилен за химическую стойкость, становится ещё критичнее в крупных системах для предотвращения загрязнения и сохранения чистоты продукта.
Оптимизация выхода и снижение отходов
Оптимизация выхода и снижение отходов — ключевые задачи при масштабировании пилотных PP-реакторов. Увеличенные объёмы производства могут усилить неэффективность и привести к значительным потерям материала при неаккуратном управлении. Для этого производители должны провести тщательный материальный баланс и внедрить стратегии максимизации конверсии и минимизации образования побочных продуктов. Это может включать тонкую настройку условий реакции, оптимизацию работы катализатора или усовершенствованные методы разделения. Системы нижних разгрузочных клапанов пилотных PP-реакторов — будь то шаровые фланцевые клапаны из полипропилена или металлические клапаны верхнего ввода — должны масштабироваться надлежащим образом для эффективного извлечения продукта и минимизации потерь при передаче.
Безопасность процесса и экологические аспекты
Обеспечение безопасности процесса и учёт экологических аспектов — критические задачи при масштабировании пилотных PP-реакторов. Большие объёмы и энергопотребление крупных систем могут усилить риски и воздействие на окружающую среду. Для этого производители должны провести всестороннюю оценку рисков и внедрить надёжные меры безопасности. Это может включать переработку систем сброса давления, усовершенствованные стратегии управления процессом и усиление мер локализации. Экологические аспекты — энергоэффективность и обращение с отходами — приобретают большее значение на крупных масштабах. Производителям следует изучить возможности рекуперации тепла, внедрить эффективные процедуры очистки и обслуживания и рассмотреть принципы зелёной химии, чтобы минимизировать воздействие на окружающую среду при масштабировании с пилотных PP-реакторов.
Вывод
Масштабирование с пилотных PP-реакторов до промышленного производства — сложный процесс, требующий учёта множества факторов. Прорабатывая ключевые аспекты — конструкцию реактора, оптимизацию процесса и контроль качества, — производители могут успешно преодолеть трудности масштабирования. Стратегии, рассмотренные в этой статье, дают основу для эффективного масштабирования, подчёркивая важность сохранения преимуществ пилотных систем при переходе к большим объёмам производства. При должном планировании и исполнении переход от пилотных PP-реакторов к полномасштабному производству может дать рост эффективности, качества продукта и общей результативности процесса.
Для получения дополнительной информации о пилотных PP-реакторах и решениях по масштабированию свяжитесь с Xi’an Lexin Technology Co., Ltd. Как ведущий производитель и поставщик в гидрометаллургической и химической отрасли, мы предлагаем линейку оборудования для НИОКР и пилотных испытаний. Наша опытная команда обеспечивает комплексную поддержку — от подбора оборудования до послепродажного сервиса. Чтобы обсудить ваши требования или запросить коммерческое предложение, пишите на sales@lexin-hydromet.com . Мы готовы поддержать ваши исследовательские и производственные задачи экспертизой в конструировании реакторов и оптимизации процессов.
FAQ
Что НЕ масштабируется линейно с пилотного PP-реактора?
Площадь теплопередачи на единицу объёма уменьшается с ростом аппарата: рубашка, спокойно удерживавшая экзотерму вашего пилота на 100 L, может не удержать экзотерму на 5 m3. Время перемешивания тоже растёт — примерно пропорционально квадрату диаметра аппарата. При переносе перемешивания сохраняйте постоянную окружную скорость, а не постоянные об/мин, и берите реальные цифры тепловой нагрузки с пилота, прежде чем рассчитывать заводскую рубашку или змеевики.
Остаётся ли PP правильным материалом в промышленном масштабе?
Для химии — обычно да: PP выдерживает диапазон кислот и щелочей примерно до 100 C при атмосферном давлении. На более крупных аппаратах рассмотрите исполнение из PPH или FRP ради жёсткости и следите за длительной ползучестью: PP под постоянной нагрузкой при 80-100 C деформируется, поэтому большие плоские стенки без подпорок — слабое место. Наружным установкам также нужна защита от УФ, о которой лаборатория никогда не рассказывала.
Как спланировать экзотерму, обнаруженную на пилоте?
Измерьте адиабатический рост температуры на пилоте (зарядите, затем добавьте реагент с выключенным охлаждением — кратковременно и безопасно). Эта цифра, делённая на промышленную холодопроизводительность за проход, покажет, нужно ли масштабированию ступенчатое дозирование, внешний контур теплообменника или больший запас. Процессы, термически тривиальные при 100 L, — именно те, что застают врасплох при 5 m3.
Оборудование для этого этапа
Пришлите анализ потока, расход и целевую извлекаемость — мы подберём оборудование: запросить коммерческое предложение.