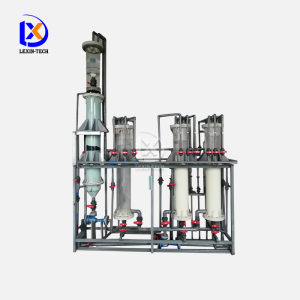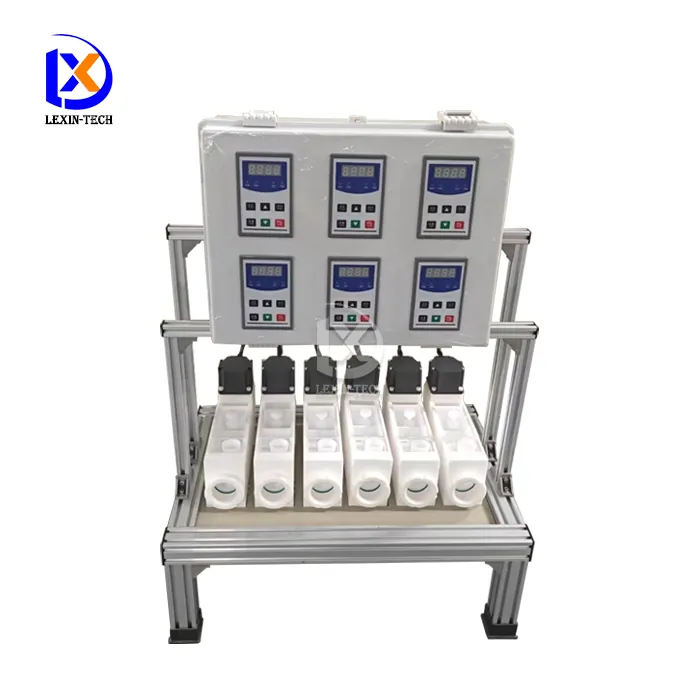
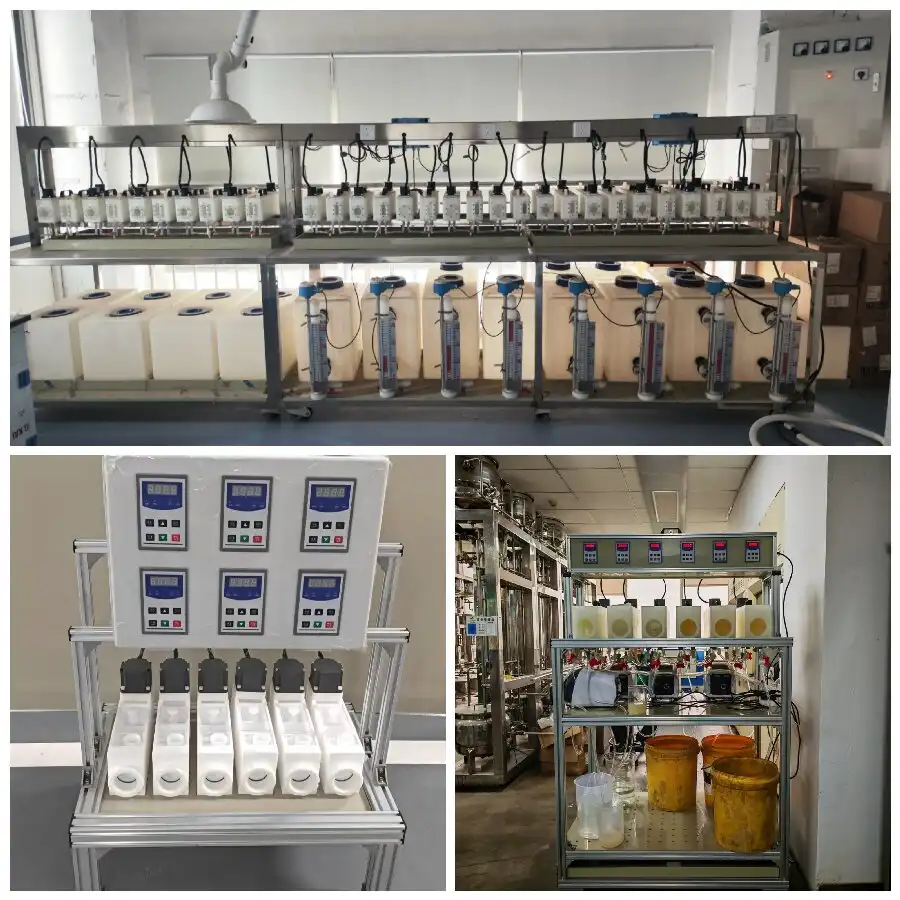
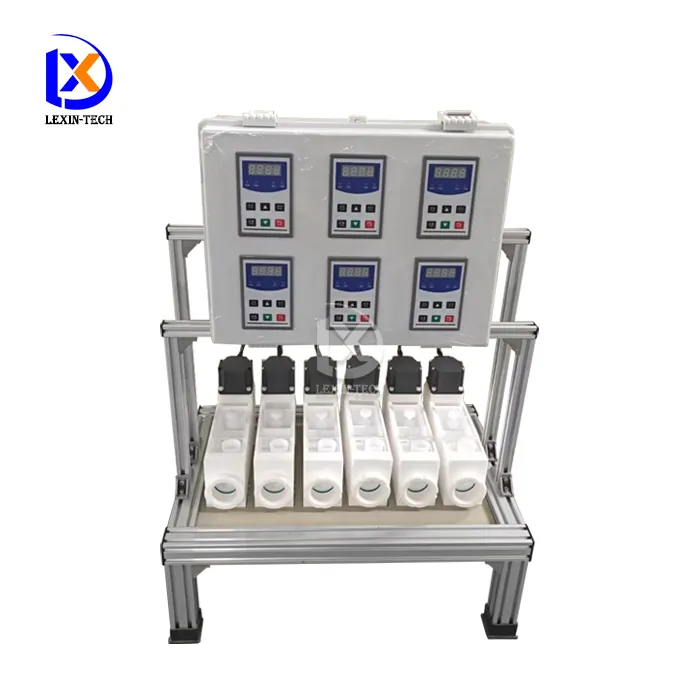
Смеситель-отстойник цельнолитой
PriceOn request — quoted against your specification
Цельнолитой смеситель-отстойник, от 100 мл до 1 л, соотношение 1:3 или 1:4, из ПТФЭ или ПП: сварных швов нет, агрессивный реагент остаётся внутри.
- Built to order
Engineered against your feed assay and throughput - Bench & pilot tested
Sample testing before the flowsheet is frozen - Export documented
Pre-tested, skid-mounted, documented for customs - EN / ES / RU / AR
Technical support in four languages
Цельнолитой смеситель-отстойник — это аппарат из одной детали: камера смешивания и камера отстаивания формуются в одной пресс-форме, а не свариваются и не склеиваются из листа. Эффективный объём смесителя составляет от 100 мл до 1 л при соотношении смеситель/отстойник 1:3 или 1:4, материал — ПТФЭ или ПП.
Место в технологической схеме
Это лабораторный и малопилотный масштаб для систем, которые разрушают аппарат так же активно, как взаимодействуют сами с собой. Там, где сварной аппарат из ПВХ или ПП в конце концов отказал бы по шву, у литого шва просто нет — в этом и весь смысл технологии.
Почему шов — слабое место
У любого изготовленного пластикового аппарата есть соединения, и каждое соединение — это иное состояние материала, чем исходный лист: сварной валик со своей историей охлаждения либо слой растворительного клея, который остаётся размягчённым неделями. В разбавленной кислоте при комнатной температуре это почти не имеет значения. В горячем концентрированном хлориде, во фторидсодержащем растворе или в сильных окислителях именно шов становится местом начала растрескивания, путём для органики и источником течи. Цельное формование не улучшает шов, а устраняет сам класс отказа.
Как читать спецификацию
- Материал аппарата, ПТФЭ или ПП: ПТФЭ для агрессивного края диапазона — фторид, горячая концентрированная кислота, сильные окислители. ПП для обычной кислотной задачи, где важна стоимость, а шов был единственной реальной проблемой.
- Метод изготовления, цельное формование: одна деталь, без линии сварки, без клеевого слоя. Именно эта позиция отличает продукт; всё остальное — геометрия.
- Эффективный объём смесителя 100 мл – 1 л: верхняя граница обусловлена технологией, а не проектированием. Отлить отстойник на 5 л одной деталью нереально, поэтому выше 1 л возвращаются к сварной конструкции и шов приходится контролировать, а не исключать.
- Соотношение смеситель/отстойник 1:3 или 1:4: отстойник в три–четыре раза больше смесителя, потому что габарит задаёт разделение фаз, а не контактирование. Слишком плотное соотношение проявляется органикой на выходе водной фазы.
- Платформа: сталь с антикоррозионным покрытием, SUS304 или алюминиевый сплав; мобильная многоуровневая для каскада, настольная стойка для одной ступени.
- Управление: кнопки или рукоятки на каждую ступень для простых опытов, встроенный сенсорный экран, когда соотношения нужно протоколировать и повторять.
Типовая задача
Мелкомасштабная экстракция ценных или агрессивных систем, где течь недопустима: фторидсодержащие растворы, контуры с сильным хлоридом, отбор реагентов, когда вся кампания — это несколько сотен миллилитров в час. Это же правильный выбор, когда одна ступень должна работать без присмотра неделями и осматривать сварной шов никто не хочет.
Меньше 1 л и агрессивная химия — литой, всегда. Больше 1 л или мягкая химия, когда нужно видеть межфазную границу, — аппарат из прозрачного ПВХ либо сварной ПП-аппарат справятся дешевле.
Пришлите анализ раствора, температуру и число ступеней — подтвердим материал и объём.
Specifications
| Модель | LX-MS-100mL; LX-MS-125mL; LX-MS-300mL; LX-MS-500mL; LX-MS-1L |
|---|---|
| Эффективный объём смесителя | 100mL; 125mL; 300mL; 500mL; 1L |
| Соотношение смеситель/отстойник | 1:3; 1:4 |
| Материал аппарата | PTFE / PP |
| Метод изготовления | Integral molding |
| Материал рабочей платформы | Carbon steel (anti-corrosion), SUS 304, Aluminum alloy |
| Тип платформы | Mobile multi-level / Desktop stand |
| Система управления | One-to-one control via buttons or knobs / Integrated touchscreen |
Values are the documented specifications for this model. Final dimensions are confirmed on the approved drawing before production.
Related products
-
-
-
Pilot-Scale Four-Stage Mixer-Settler Cascade (with Interstage Pumps)
PriceOn request — quoted against your specification -