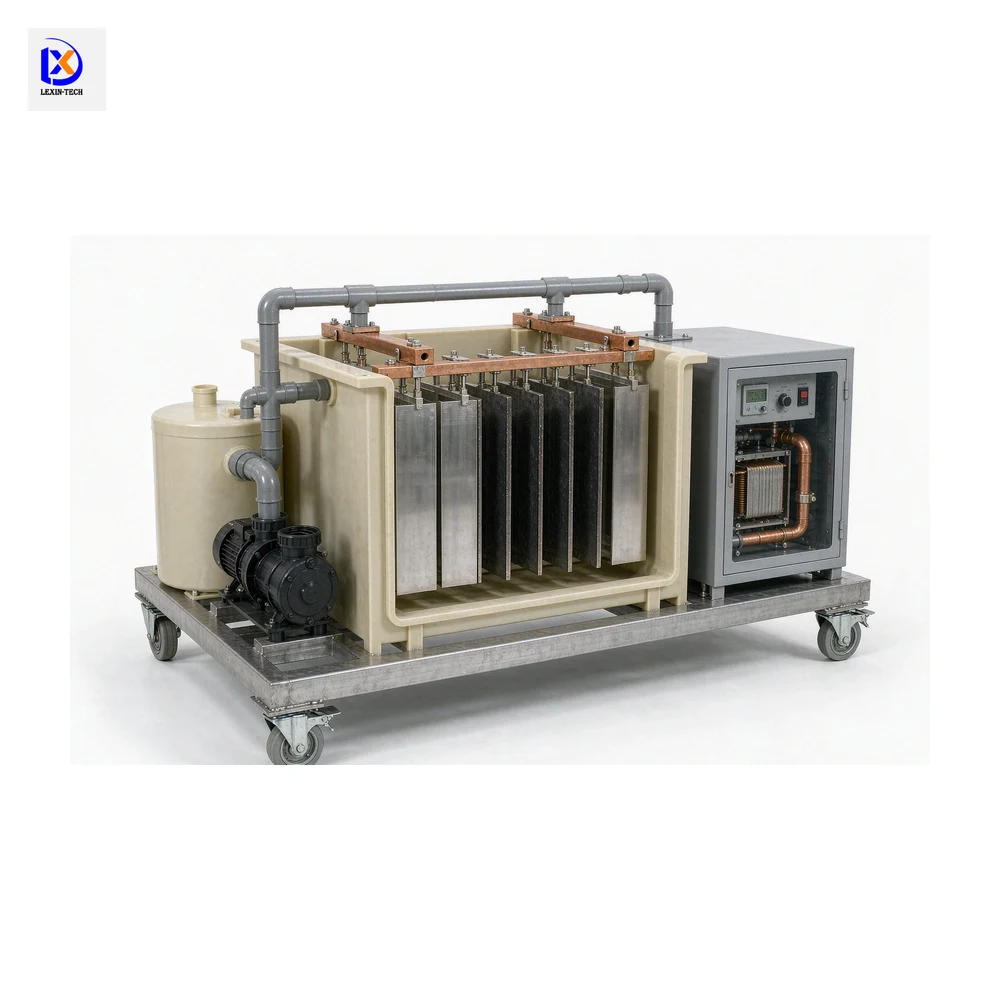
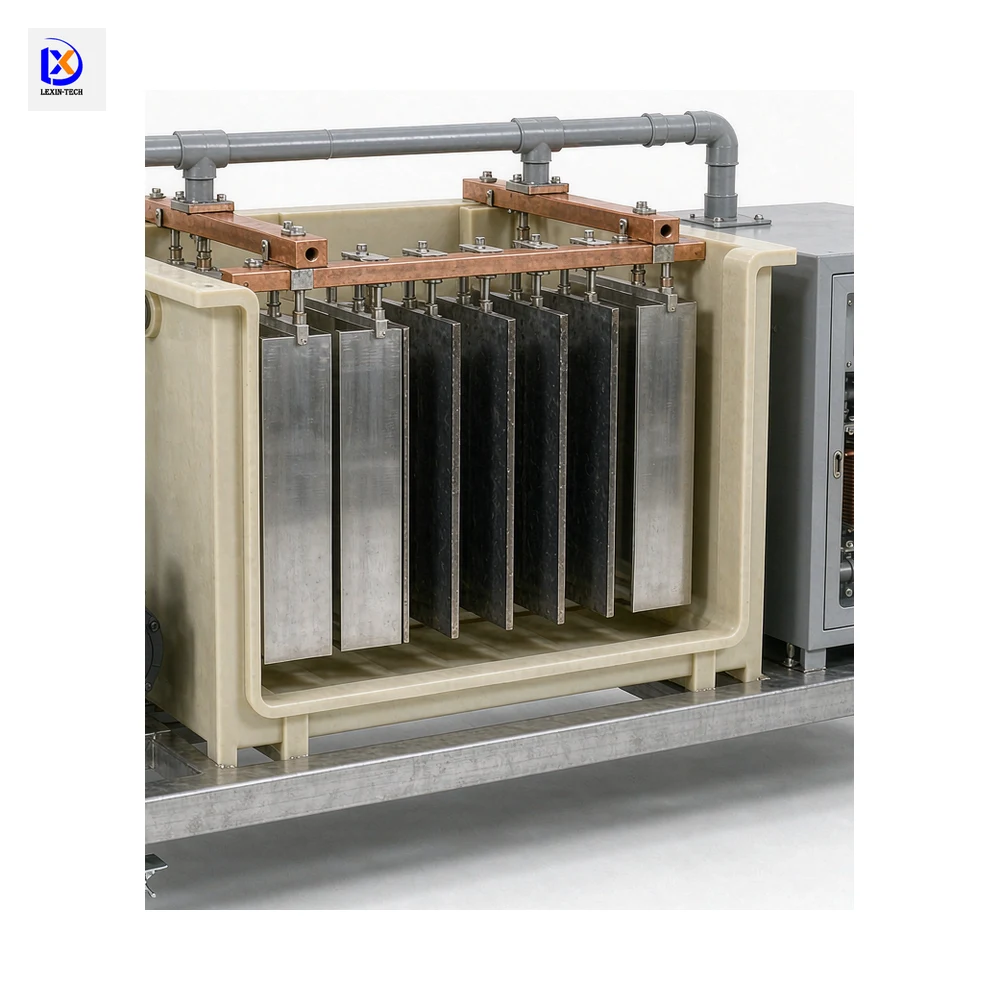
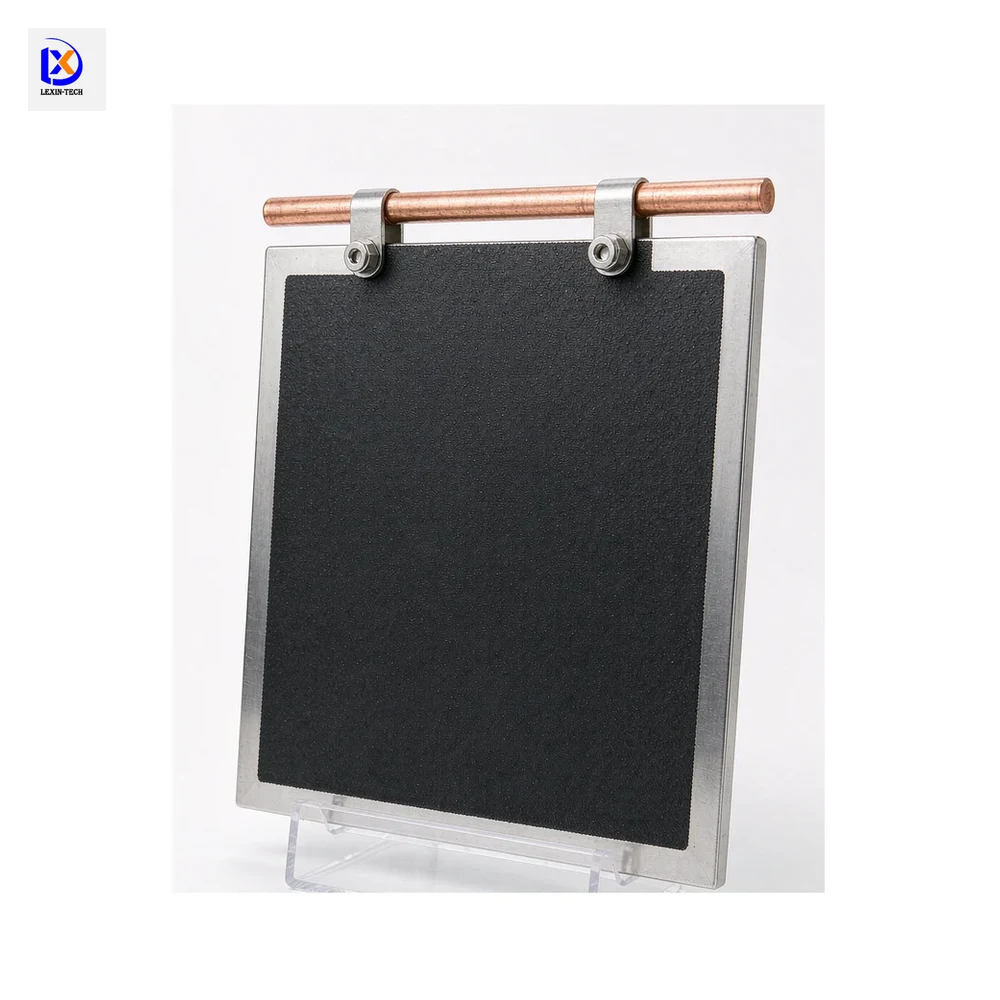
Пилотный многокатодный электролизёр для электроэкстракции
ЦенаПо запросу: в первом ответе — ориентировочный бюджет и срок изготовления, в течение одного рабочего дня
Пилотный многокатодный электролизёр: шесть катодов и пять анодов с шагом 40 мм, выпрямитель 0–500 А и 100 л циркулирующего электролита — геометрия ванны цеха на масштабе, где выход по току, качество осадка и удельная энергия измеряются на реальном растворе.
- Built to order
Engineered against your feed assay and throughput - Bench & pilot tested
Sample testing before the flowsheet is frozen - Export documented
Pre-tested, skid-mounted, documented for customs - EN / ES / RU / AR
Technical support in four languages
Пилотный электролизёр нужен не для получения металла, а для измерения трёх величин, которые однокатодная лабораторная ячейка не воспроизводит. Выход по току — потому что на одном катоде потери в контактах и паразитные токи пренебрежимо малы, а в реальной ванне нет. Качество осадка — потому что распределение тока между шестью катодами и решает, выйдет металл гладким, шишковатым или дендритным. И удельную энергию — потому что напряжение ванны зависит от межэлектродного расстояния и проводимости электролита, которых в стакане нет.
Начинайте с тока, а не с ванны
Расчёт, от которого зависит всё остальное, — закон Фарадея: 0,9–1,0 кА·ч на килограмм меди. Задача 10 кг/сут требует примерно 400–450 А при выходе по току 85–95 %, а умножение на напряжение ванны — 1,8–2,2 В с анодами Pb-Sn-Ca — даёт около 1 кВт постоянной мощности. Та же арифметика работает для цинка, никеля и кобальта с их электрохимическим эквивалентом.
Отсюда решения по закупке: выпрямитель выбирают по максимальному ожидаемому току с запасом 20 %, а площадь катода — так, чтобы рабочая плотность тока попадала в 200–400 А/м². Если площадь слишком велика для выпрямителя, ванна никогда не выйдет на реальный режим; если слишком мала, осадок нарастёт быстрее, чем цех производит, и опыт ничего не будет представлять.
Что пилот может и чего не может сказать
Может дать фактический выход по току, удельную энергию в кВт·ч/т, связь плотности тока с морфологией осадка, влияние температуры 35–50 °C и унос примесей в катод. Этого достаточно, чтобы решить, пригоден ли раствор, и оценить электрическую составляющую себестоимости цеха.
Не может дать стоимость труда, износ анодов за годы и поведение цеха с сотнями последовательных ванн, где паразитные токи по сборным шинам — совсем другая история. Для этого нужна ванна полного сечения и длинная кампания, а не пилот на шесть катодов.
Примеси, которые решают осадок
Три группы, и ни одна не видна в паспорте чистого электролита. Хлорид выше 30 мг/л атакует нержавеющий катод и даёт питтинг, который переходит в осадок. Железо и марганец даже в ppm меняют морфологию и способствуют шишкам. А органика, увлечённая из экстракции, — та самая, которую должен снимать коалесцер, — даёт подгоревшие осадки и падение выхода без видимых симптомов в неорганическом анализе.
Поэтому пилот должен работать на электролите, который даст установка, а не на синтетическом растворе из лаборатории. Разница между ними и есть то, от чего зависит, сходится проект или нет.
Съём катода и зачем нужна проба
На пилоте осадок снимают с нержавеющего катода: пластину вынимают, промывают, сушат и лист отделяют. Сохранять нужно прослеживаемость условий — плотность тока, температуру, время, концентрацию меди и примесей, — потому что проба металла без этих условий ни с чем не сравнима.
У пробы три назначения: анализ состава для покупателя, проверка соответствия осадка коммерческой спецификации и доказательство того, что раствор заказчика даёт продаваемый металл. Последнее почти всегда и является причиной покупки пилота.
Specifications
| Катоды / аноды | 6 катодов, 5 анодов, шаг 40 мм |
|---|---|
| Площадь катода | 0,1 – 0,2 м² на сторону, нержавеющая сталь 316L |
| Выпрямитель | 0 – 500 А, 0 – 12 В, стабилизация тока, пульсации < 5 % |
| Плотность тока | 200 – 400 А/м² (типично 300 – 350) |
| Напряжение ванны | 1,8 – 2,2 В с анодами Pb-Sn-Ca; 1,7 – 2,0 В с MMO на Ti |
| Выход по току | 85 – 95 % на чистом медном электролите |
| Удельная энергия | 1 900 – 2 200 кВт·ч/т Cu |
| Скорость осаждения | 0,9 – 1,0 кА·ч на кг Cu |
| Бак циркуляции | 100 л, PP или FRP, с погружным нагревателем |
| Циркуляция электролита | 10 – 30 л/мин на ванну, насос с магнитным приводом |
| Рабочая температура | 35 – 50 °C |
| Предел хлорида | < 30 мг/л для нержавеющих катодов |
| Контроль тумана | Плавающие шары или кожух со скруббером |
Values are the documented specifications for this model. Final dimensions are confirmed on the approved drawing before production.
Частые вопросы
Сколько тока нужно на килограмм в сутки?
Примерно 0,9–1,0 кА·ч на килограмм меди, поэтому задача 10 кг/сут требует около 400–450 А при выходе по току 85–95 %. Умножьте на напряжение ванны и получите мощность постоянного тока — около 1 кВт для такой задачи. Та же арифметика годится для цинка, никеля и кобальта с их электрохимическим эквивалентом.
Свинцовые или MMO-аноды для пилота?
Свинец-сурьма или Pb-Sn-Ca дешевле и терпит растворы с высоким содержанием примесей, но требует контроля тумана и даёт анодный шлам, который попадает в катод. MMO на титане даёт меньшее напряжение ванны, отсутствие шлама и более чистый осадок при в несколько раз больших капитальных затратах. Для пилота, который будет давать товарные пробы, MMO обычно лучше.
Почему выход по току ниже предсказанного пилотом?
Потери в шинах и контактах, разброс температуры по цеху и распределение тока в большой ванне — три обычные причины. Сначала проверьте сопротивление контактов и тепловизионную картину: плохой контакт на выпрямителе выглядит точно как низкий выход по току.
Может ли тот же скид работать на цинке или никеле?
Да, со сменой электролита, анодов и параметров. Меняются электрохимический эквивалент, напряжение ванны и рабочая температура, а для цинка строже предел хлорида и контроль тумана. Это стоит уточнить на этапе запроса, потому что может измениться материал бака и электродов.
Related products
-
Лабораторная электродиализная установка для обессоливания
ЦенаПо запросу: в первом ответе — ориентировочный бюджет и срок изготовления, в течение одного рабочего дня -
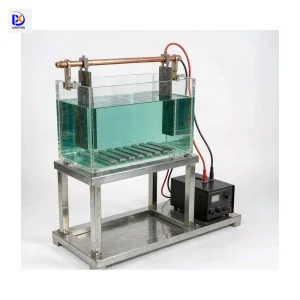
Лабораторная ванна электроэкстракции меди
ЦенаПо запросу: в первом ответе — ориентировочный бюджет и срок изготовления, в течение одного рабочего дня -
Титановая катодная пластина
ЦенаПо запросу: в первом ответе — ориентировочный бюджет и срок изготовления, в течение одного рабочего дня -
Катодная пластина из нержавеющей стали
ЦенаПо запросу: в первом ответе — ориентировочный бюджет и срок изготовления, в течение одного рабочего дня